 Rénov'Laser
Jusqu'à
–50 %
de coût global
Dans un modèle comparatif publié sur 5 ans, laser pulsé face au sablage. Selon application, volume, méthode de référence et contraintes d'intervention.
Source : Remcor Technology, 2026
Pont-Saint-Esprit · Intervention sur site
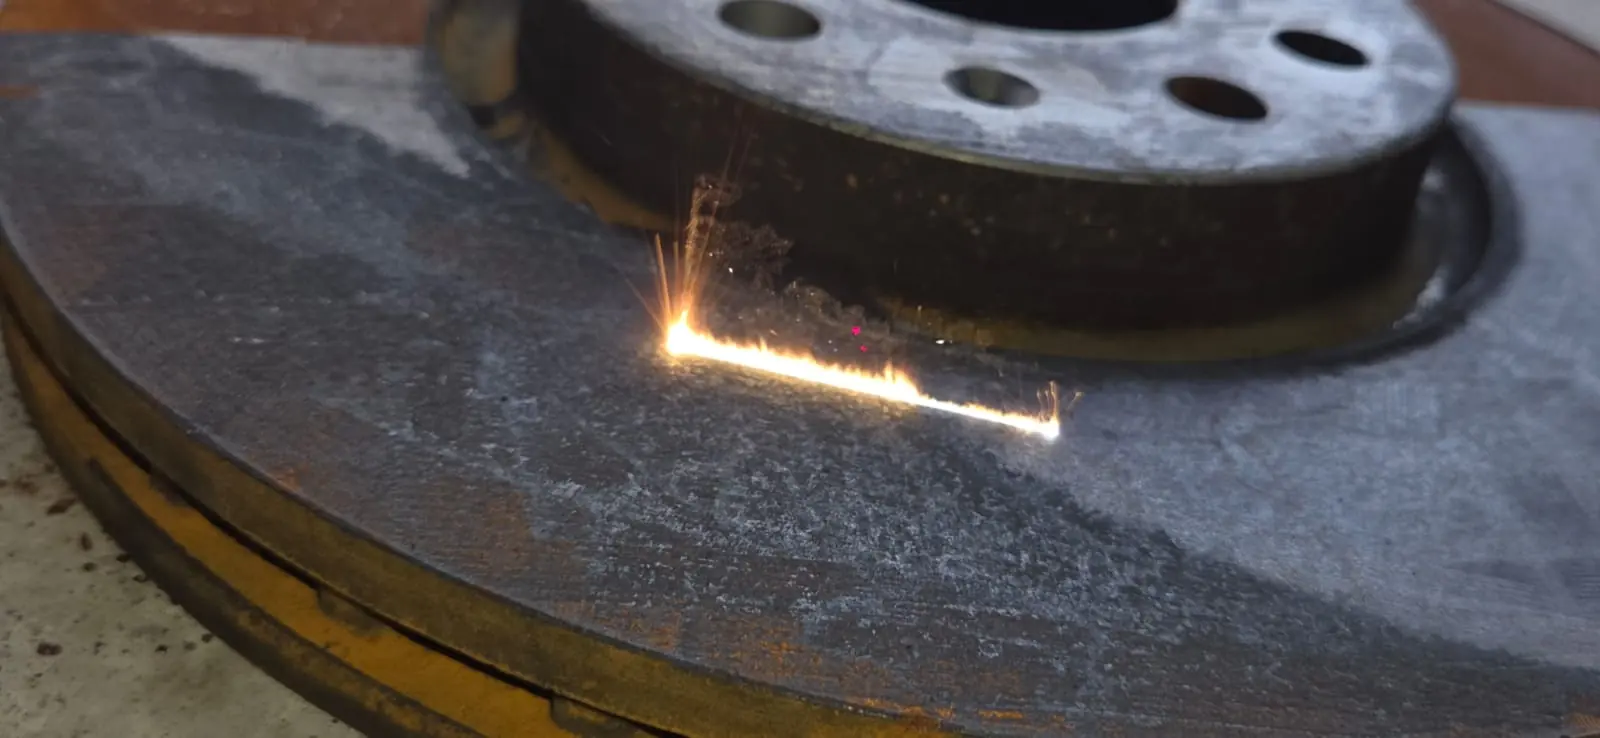
Rouille, peinture, calamine et dépôts : nous intervenons directement sur vos équipements pour traiter uniquement les zones nécessaires.
Le décapage laser traite la surface là où elle se trouve. Ce que vous gagnez se joue souvent avant et après le nettoyage lui-même.
Traitement possible directement sur certains équipements, sans les sortir de la ligne.
Lorsque les zones à traiter sont accessibles au faisceau.
Pas de média abrasif ni de décapant chimique, donc moins de déchets à gérer.
Traitement localisé, uniquement sur les zones nécessaires.

Le laser n'a pas besoin d'être plus rapide au m² pour rendre l'opération globale plus rapide et plus économique.
4 étapes au lieu de 8.
Le bon indicateur n'est pas uniquement le prix au m². C'est le coût total de l'opération.
Le choix dépend du support, du contaminant et des contraintes du site : un essai permet de trancher.
Certains cas et modèles industriels publiés font état des résultats suivants. Ce ne sont pas des performances garanties Rénov'Laser : l'essai sert à mesurer ce qui est possible chez vous.
Jusqu'à
–50 %
Dans un modèle comparatif publié sur 5 ans, laser pulsé face au sablage. Selon application, volume, méthode de référence et contraintes d'intervention.
Source : Remcor Technology, 2026
Près de
–90 %
16 h de laser au lieu d'environ 160 h de travail manuel projeté, sur un nettoyage de rouleaux industriels, avec un laser pulsé 1 000 W.
Source : Merritt Industrial
340 h
Ligne d'assemblage automobile : nettoyage en place, sans démontage des convoyeurs.
Source : ARL Laser
Benchmarks issus de cas et modèles publiés dans l'industrie. Les performances varient selon le support, le contaminant, la surface, l'accessibilité, la puissance utilisée et le niveau de finition recherché. Rénov'Laser valide le rendement et l'intérêt économique sur votre application lors d'un essai.
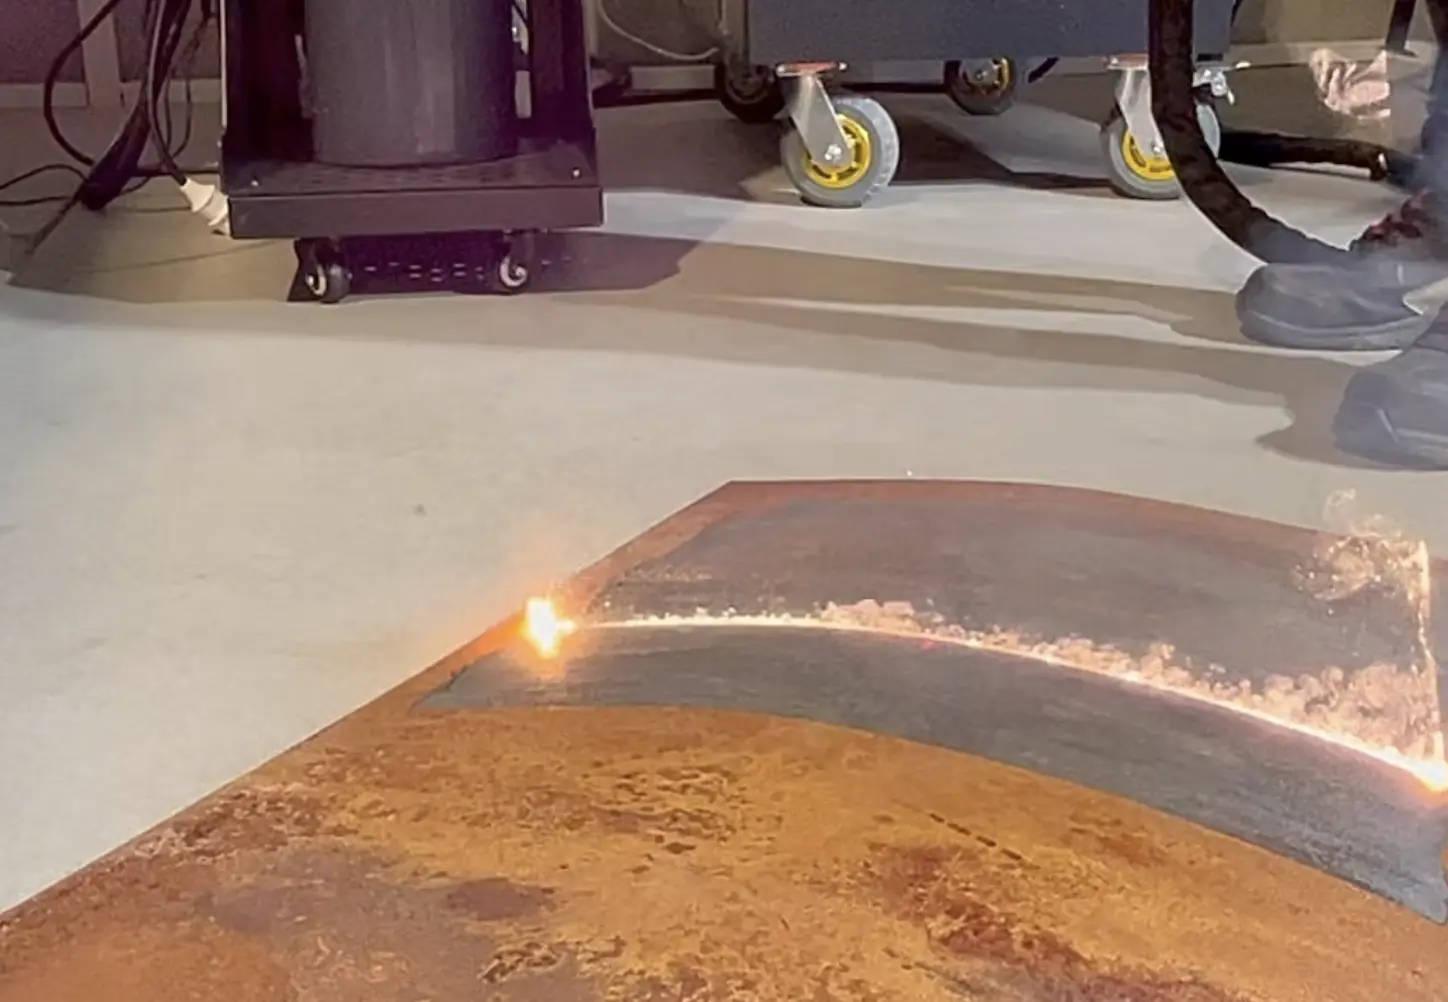
Chaque application est validée par un essai sur la pièce ou l'équipement concerné.
Nettoyage laser métal, décapage laser rouille ou peinture, préparation de surface : le même principe, adapté à chaque contaminant.
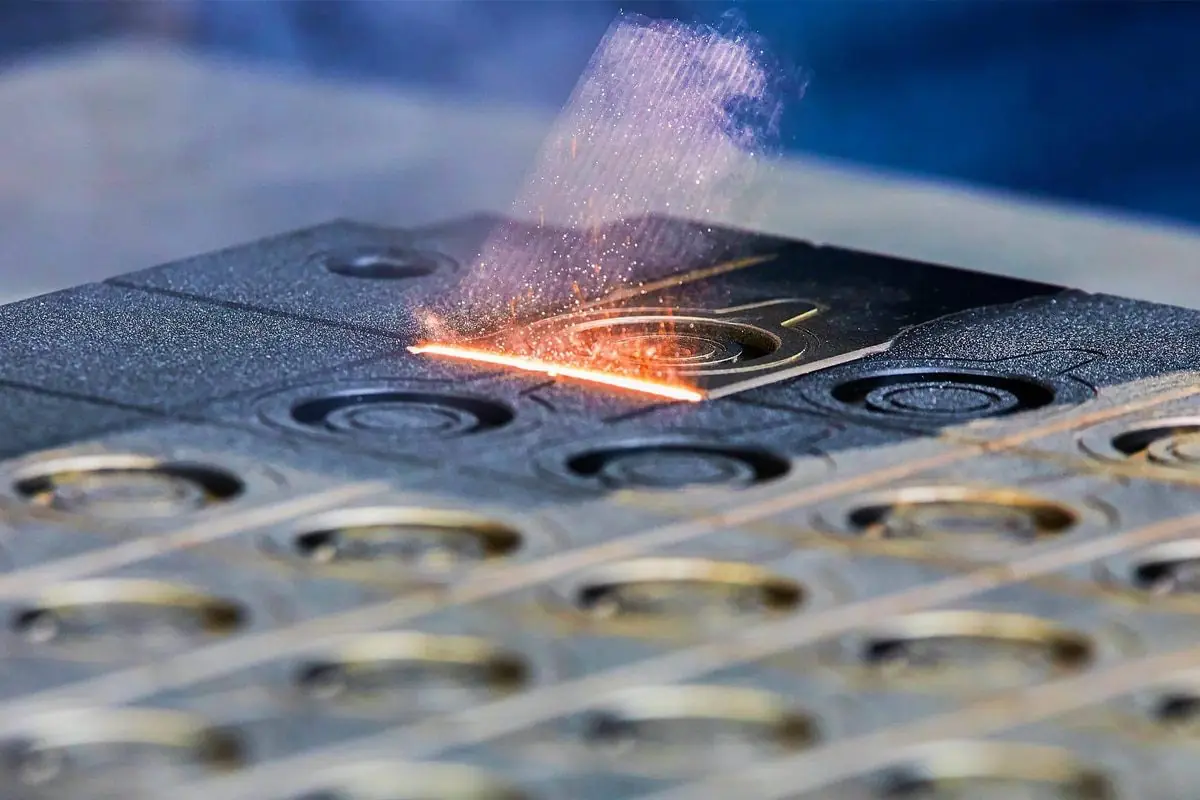
Nettoyage laser de moules et d'outillages : résidus de production, dépôts carbonés, oxydation et contaminants, y compris dans les empreintes et les zones de détail. Le traitement localisé limite la manipulation de l'outil.
Dérouillage laser, décapage de peinture, graisses et dépôts sur pièces et ensembles mécaniques, en préservant les détails d'usinage.
Préparation de surface laser avant soudure, peinture, collage ou remise en état : retrait des oxydes et des revêtements sur la zone utile.
Nettoyage laser de machines : bâtis, équipements et composants, traités sur place lorsque l'accès le permet.
Traitement ciblé lorsque le démontage ou un traitement global est contraignant, planifiable pendant vos arrêts techniques.
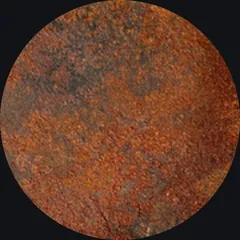 Oxyde de fer
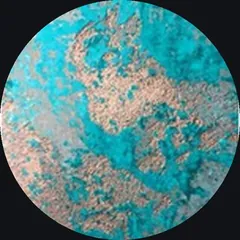 Oxyde de cuivre
 Oxyde d'aluminium
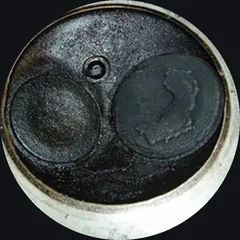 Calamine
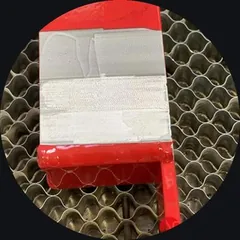 Peinture / revêtement
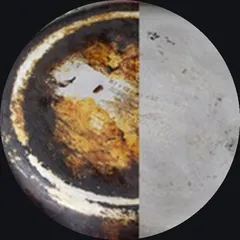 Graisses et huiles
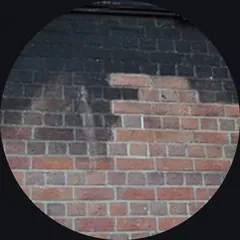 Dépôt de suie
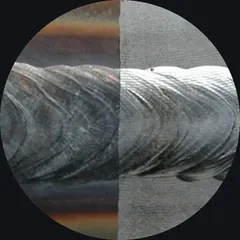 Traces de soudure
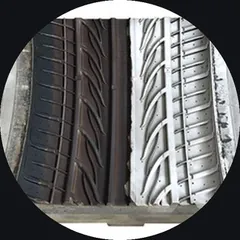 Dépôt de caoutchouc
 Dépôt de colle
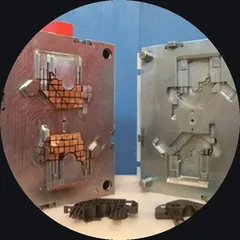 Résidus plastiques
 Dépôt d'encre
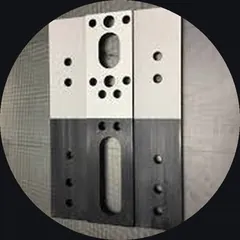 Anodisation
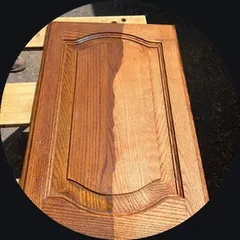 Vernis et lasure
 Traces de calcaire
 Traces de pollution
 Particules fines
 Biofilm
 Graffitis
Illustrations constructeur · liste non exhaustive · faisabilité confirmée par essai
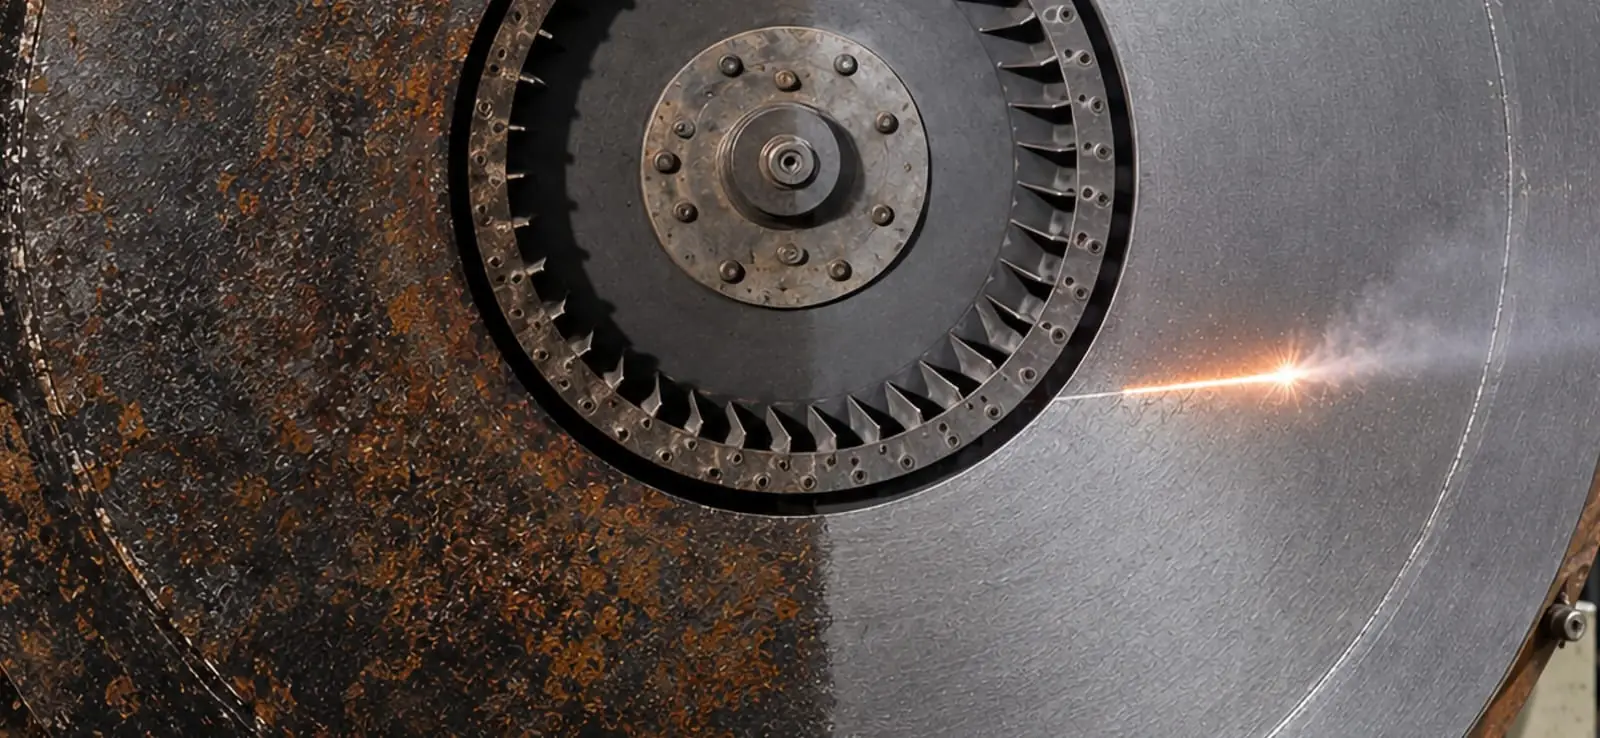
Des photos prises sur nos interventions : une moitié traitée au laser, l'autre laissée en l'état pour comparaison.

Seule la zone visée est traitée, sans abrasif ni chimie.

Détails d'usinage préservés, sans abrasion.

Sans décapant chimique.
Tester. Mesurer. Décider.
Le rendement est validé sur votre application.
Un essai. Pas un changement de process.
Les paramètres sont adaptés au support, au contaminant et au résultat recherché. Chaque application est validée par un essai. Fiche technique sur demande · Comprendre le décapage laser
Basés à Pont-Saint-Esprit, au croisement du Gard, du Vaucluse, de la Drôme et de l'Ardèche, nous intervenons directement sur les sites industriels du corridor rhodanien : de Bagnols-sur-Cèze, Bollène et Pierrelatte à Orange, Avignon et Nîmes, jusqu'à Alès, Montélimar et Valence.
Les Bouches-du-Rhône et l'Hérault font aussi partie de notre zone prioritaire. Des interventions plus éloignées dans le sud-est de la France sont possibles selon les projets.
Gard · Vaucluse · Drôme · Ardèche · Bouches-du-Rhône · Hérault
C'est un traitement de surface par faisceau laser pulsé qui retire une couche indésirable (rouille, peinture, calamine, dépôts) sur des équipements et pièces industrielles. Le traitement se fait sans contact, sans média abrasif ni produit chimique, et peut être réalisé directement sur site.
Principalement les oxydes (fer, cuivre, aluminium), la calamine, les peintures et revêtements, les graisses et huiles, les dépôts carbonés, les résidus de production (caoutchouc, colle, plastique, encre) et les traces de soudure. La faisabilité est confirmée par un essai sur la pièce.
Le procédé peut être très sélectif lorsqu'il est correctement paramétré. Un mauvais réglage peut cependant marquer ou échauffer certains supports. Rénov'Laser réalise donc un essai préalable afin de définir les paramètres adaptés.
Souvent, oui, lorsque les zones à traiter sont accessibles au faisceau. La fibre optique de 5 m permet de travailler au plus près de l'équipement. L'accessibilité réelle est vérifiée avant l'intervention.
Pas systématiquement. Sur de grandes surfaces simples et très corrodées, le sablage peut être plus rapide au m². Le laser devient intéressant lorsqu'il réduit ou supprime le démontage, le transport, le confinement, le masquage, les consommables, le nettoyage secondaire et l'immobilisation. C'est le coût global de l'opération qu'il faut comparer.
Il n'existe pas de rendement universel. Il dépend du contaminant et de son épaisseur, du support, de la géométrie, de l'accessibilité, du niveau de finition demandé et des paramètres du laser. C'est précisément ce que mesure l'essai sur votre application.
Oui, le décapage laser de peinture et de revêtements est une application courante, de façon localisée si nécessaire. Le temps de traitement dépend de l'épaisseur et du nombre de couches : il est évalué lors de l'essai.
Non. Le procédé n'utilise ni décapant, ni solvant, ni média abrasif. Les résidus se limitent à la matière retirée, et la surface est sèche à la fin du traitement.
Depuis Pont-Saint-Esprit, nous intervenons en priorité dans le Gard, le Vaucluse, la Drôme, l'Ardèche, les Bouches-du-Rhône et l'Hérault. Des interventions plus éloignées sont possibles selon les projets.
Envoyez-nous une photo de la pièce, du support et du contaminant. Nous évaluons la faisabilité, puis nous organisons un essai pour mesurer le résultat, le temps de traitement et l'intérêt économique face à votre méthode actuelle.
Envoyez-nous une photo de la pièce et du contaminant. Nous évaluons la faisabilité et organisons un essai pour mesurer :
LE RÉSULTAT · LE TEMPS · LE RENDEMENT · L'INTÉRÊT ÉCONOMIQUE
Envoyer une photoUn essai. Pas un changement de process.